Obkládání je obvykle prvním řezem, který se nový strojník naučí, a posledním řezem, na který zkušená ruka přestane myslet, což je přesně důvod, proč stále působí potíže. Zahoďte obrobek, přetáhněte jeho konec a máte plochý čtvercový povrch, ze kterého můžete pracovat. Udělejte to nedbale a každá následující operace zdědí chybu. Následuje, jak přistupujeme k obrábění na soustruhu v naší vlastní dílně: zvyky při seřizování, čísla, ze kterých vycházíme, a chyby, které nejčastěji opravujeme.
Co doopravdy dělá obkládání na soustruhu
Čelování odstraňuje materiál z konce obrobku a vytváří povrch kolmý k ose otáčení. Nástroj se pohybuje radiálně, přes plochu, spíše než po délce součásti. Výsledkem je referenční plocha: něco, o co se lze posadit, změřit nebo se čeho držet v druhé operaci.
Obrobek je většinou válcový a je držen v tříčelisťovém sklíčidle. Čtyřčelisťové sklíčidlo nebo čelní deska se vysouvá, když je díl nepravidelný, tenkostěnný nebo je třeba jej správně vytočit. Delší hřídele jsou často vedeny mezi středy s hnacím zubem nesoucím rotaci.
Dvě věci definují dobrou tvář. Je plochý v rámci toho, co výkres umožňuje, a je kolmý k ose. Z těchto dvou vyplývá Dokončení, stav otřepů a doba cyklu. Obličej, který vypadá jasně, ale vyčnívá o několik setin milimetru, bude stále vytlačovat ložisko z linie, takže kontrolujeme spíše indikátorem než okem.
Čelní versus soustružení: jiný posuv, jiný výsledek
Tyto dvě operace jsou často zaměňovány, protože používají stejný stroj a často stejný nástroj. Rozdíl je ve směru pohybu nástroje vzhledem k obrobku.
Jak rozeznat čelní řez od soustružnického řezu na stroji. | Aspekt | Tváří v tvář | Soustružení |
| Posuv nástroje | Radiální, přes čelní plochu | Axiální, po délce |
| Výsledek | Plochý obličej kolmo k ose | Zmenšený průměr, válcová plocha |
| Měřená hloubka | Z konce, podél osy | Mimo průměr, radiálně |
| Povrchová rychlost | Mění se, když nástroj prochází přes plochu | Konstantní při daném průměru |
| Typické použití | Zarovnání konce, čištění řezu pilou, formování ramene | Přizpůsobení vnějšího průměru velikosti |
Nastavení před prvním řezem
Téměř každý problém, na který se nás někdo zeptá, začíná dříve, než se nástroj dotkne kovu. Pět minut přípravy ušetří vyřazený díl.
- Přesah udržujte krátký. Uchopte tolik obrobku, kolik vám operace dovolí; každý milimetr navíc visící z čelistí dodává vibraci, kterou poté nemůžete odříznout.
- Nastavte nástroj na výšku středu. Nástroj nad středem se rychle otírá a zmatňuje, nástroj pod středem zanechává uprostřed obličeje pecku. Zkontrolujte proti středu koníku pomocí pravítka nebo malého čtverce.
- Přizpůsobte nástroj směru řezu. Standardní pravostranný soustružnický nástroj udržoval řezy obvyklým způsobem na nájezdové straně, takže zasouváte z vnějšího průměru dovnitř a vřeteno se otáčí směrem k vám.
- Zajistěte vozík a nastavte směs tak, aby příčné saně pohybovaly nástrojem přímo po ploše. Jakýkoli úhel, který zůstane ve směsi, změní plochou plochu na kužel.
- Odstraňte třísky a ujistěte se, že nástroj má prostor pro dosažení středu obrobku, aniž by držák zablokoval sklíčidlo.
Sekvence tváří, která funguje
Níže uvedená objednávka je to, co učíme na dílně. Hodí se pro ruční soustruhy a převádí se přímo do CNC programu.
- Lehce sbírejte konec s vřetenem běžícím mírnou rychlostí a sledujte, kde se nástroj poprvé dotkne. Částečný řez vám řekne, že obrobek nesedí v čelistech kolmo nebo byl řezán pod úhlem.
- Proveďte hrubovací průchod od vnější hrany směrem ke středu a ponechejte asi 0,2 mm až 0,5 mm polotovaru pro dokončení.
- Zatáhněte, zastavte vřeteno a před pokračováním zkontrolujte celkovou délku podle výkresu. Je mnohem snazší odstranit dalších 0,3 mm, než je vrátit zpět.
- Proveďte dokončovací řez s ostrou hranou, lehčím posuvem a stejným směrem pohybu, takže konečná úprava je konzistentní po celé ploše.
- Zastavte těsně před úvratí na ručních strojích nebo naprogramujte nástroj tak, aby vyčistil středovou čáru na CNC, poté zlomte hranu jemným pilníkem nebo nástrojem na odstraňování otřepů, zatímco se práce pomalu otáčí.
Jeden bod, který stojí za zopakování: jak se nástroj přibližuje k ose, povrchová rychlost klesá k nule. Řezání tam má blíže k tření než řezání, a proto se povrchová úprava často zhoršuje v posledních několika milimetrech obličeje. Pomáhá o něco vyšší rychlost vřetena, lehčí posuv blízko středu nebo konstantní povrchová rychlost na CNC.
Rychlosti, posuvy a hloubka řezu
Čísla závisí na materiálu, tuhosti a nástroji, ale to jsou rozsahy, ze kterých vycházíme na přiměřeně těsném soustruhu s karbidovými břitovými destičkami.
Počáteční hodnoty pro lehký soustruh; přizpůsobí se materiálu, tuhosti a požadované povrchové úpravě. | Parametr | Hrubování | Dokončování |
| Hloubka řezu | 0,5 mm až 2 mm | 0,1 mm až 0,4 mm |
| Posuv na otáčku | 0,1 mm až 0,25 mm | 0,05 mm až 0,1 mm |
| Rychlost vřetena | Nastavte od největšího průměru | Může být zvýšen pro čistší obličej |
| Chladicí kapalina | Povodeň tam, kde je to možné | Aplikace zaplavením nebo lehkým štětcem |
Otáčky vřetena nastavte od největšího průměru, který řežete, nikoli od konečné velikosti. Například plocha 40 mm a plocha 10 mm potřebují velmi odlišné otáčky za minutu, aby udržely stejnou povrchovou rychlost, a na vnější hraně dochází k většině řezání.
Když se tvář pokazí
Většina chyb, kterým čelíme, sama zmizí během prvních několika sekund. Čtení povrchu při řezání ušetří spoustu dohadů.
- Značky klepání: příliš velký přesah, uvolněný sloupek nástroje, nepodepřený obrobek nebo příliš těžký posuv. Nejprve snižte převis a poté krmte.
- Vyklenutý nebo konvexní obličej: nástroj není ve výšce středu nebo se příčné saně nepohybují kolmo k ose.
- Potrhaný, rozmazaný povrch: tupou hranu nebo povrchovou rychlost blízko středu, která je příliš nízká na čisté řezání.
- Silné otřepy na vnějším okraji: opotřebovaná břitová destička a rychlost posuvu, která kov spíše tlačí než stříhá.
- Pip vlevo uprostřed: nástroj se zastavil těsně před osou nebo geometrie špičky nástroje není vhodná pro orientaci do středu.
Kde se kvalita obličeje projevuje ve skutečných dílech
Obličej je málokdy samoúčelný. Na stupňovitém hřídeli musí rameno, které nese ložisko, sedět kolmo k čepu, nebo předpětí a házení vyjdou z okna. Na bronzovém pouzdru lícované konce nastavte instalovanou délku a rozhodněte, jak díl sedí ve svém pouzdře. Polotovary ozubených kol jsou obrobeny na obou stranách, takže tloušťka a rovnoběžnost spadají do tolerance před řezáním zubů. Když se tyto detaily posunou, celá sestava vám o tom později řekne.
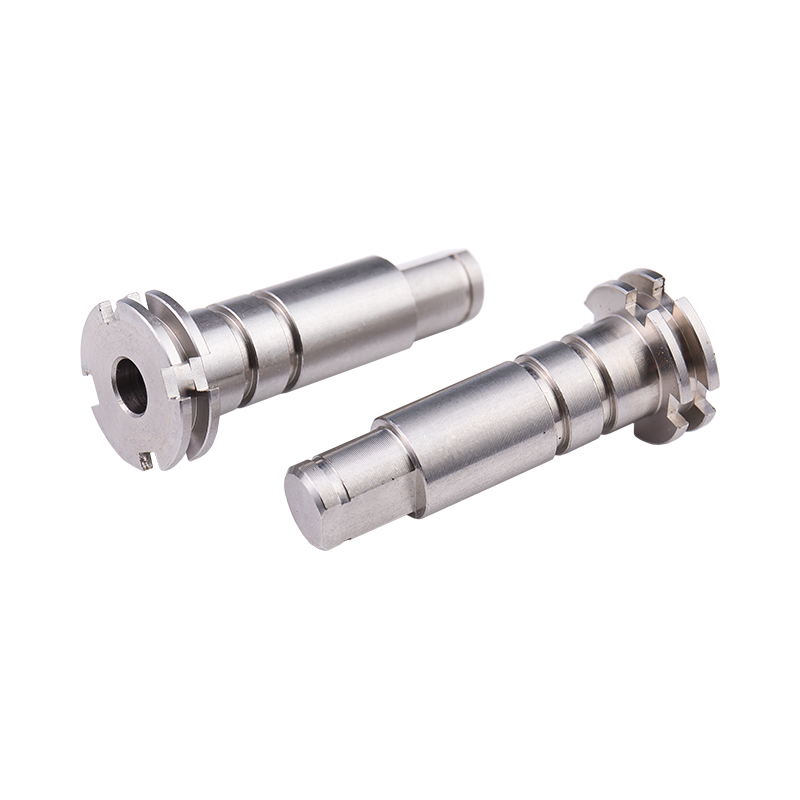 Zakázková hřídel z nerezové oceli Vlastní soustružená hřídel z nerezové oceli pro připojení motoru a ložisek, se specifikacemi a povrchovou úpravou nastavenou podle aplikace; Obložení ramen podporuje přesnost montáže. Zobrazit produkt →
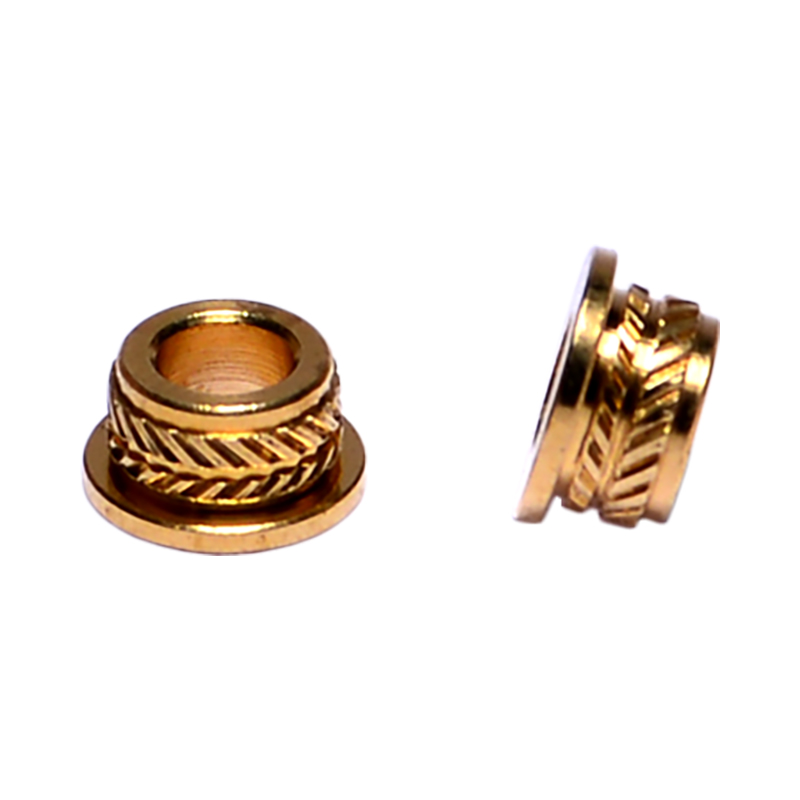 Zakázková bronzová pouzdra pro B2B výrobu Zakázková bronzová pouzdra od výrobce nabízejícího CNC soustružení a velkoobjemový výstup; čelní konce pomáhají nastavit instalovanou délku a usazení v pouzdrech. Zobrazit produkt →
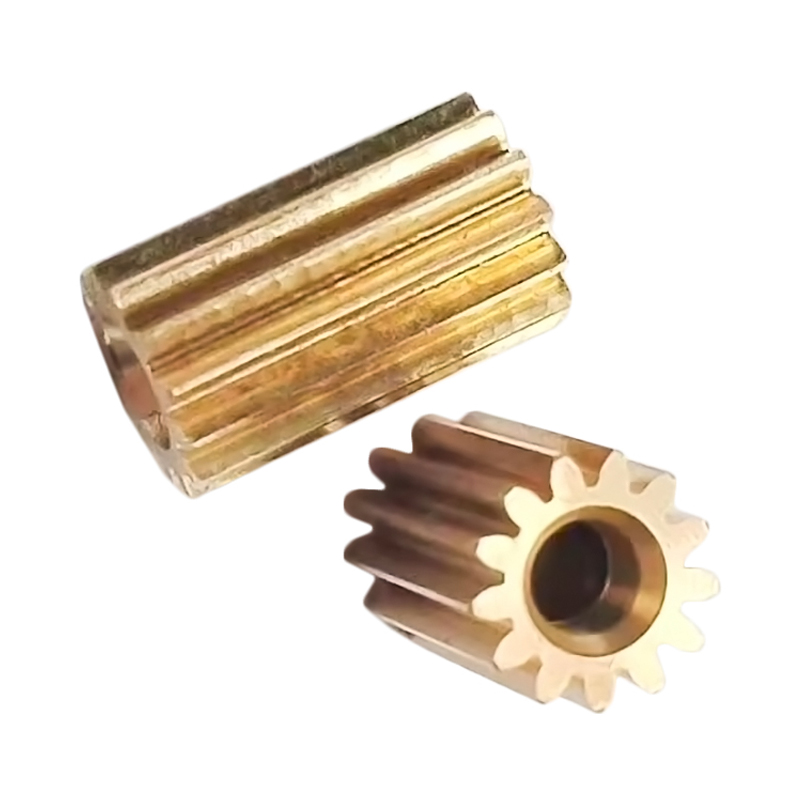 Zakázkové mosazné čelní ozubené kolo pro přenos výkonu Mosazně soustružené čelní ozubené kolo pro motoricky poháněný přenos síly, zpracované podle požadovaných specifikací a povrchové úpravy, s obložením kritickým pro tloušťku a rovnoběžnost. Zobrazit produkt →
To je důvod, proč považujeme lícování za metrologický krok spíše než za hrubovací. Části opouštějící naše otáčecí buňky, z stupňovitá práce hřídele u malých spojovacích prvků, jsou kontrolovány na pravoúhlost a délku spíše než jednoduše měřeny na průměr. Náš tým sepsal širší přístup v jak je zachována rozměrová přesnost v průběhu výroby a operace lícování je prvním místem, kde disciplína začíná.
Návyky, které udržují tváře ploché
Životnost nástroje a trpělivost jsou důležitější než jakékoli jednotlivé nastavení. Mějte v dosahu náhradní břitovou destičku nebo čerstvě nabroušený nástroj, aby se matná hrana nikdy nestala důvodem ke špatnému dokončení tváře. Proveďte extra průchod v lehčí hloubce namísto vynucení těžkého řezu, který vychyluje obrobek. Nikdy nenechávejte klíč sklíčidla ve sklíčidle, držte rukojeť pilníku v ruce a mimo dosah rotujícího sklíčidla a dlouhé vláknité třísky odstraňujte háčkem nebo kartáčem spíše než prsty v rukavici. Malé zvyky, jako jsou tyto, dělají dílnu klidnou a klidní operátoři stříhají lepší tváře.
Čelní na soustruhu je jednoduchý nápad, který se provádí se spoustou malých rozhodnutí: kolik visí z čelistí, kde nástroj sedí vzhledem ke středu, kterým směrem se pohybuje a kolik materiálu necháte na poslední průchod. Udělejte to správně a operace zabere minuty a zachová toleranci bez povyku. Nechte je špatně a chyba bude následovat díl až po montáž. Pokud se plocha na jedné z vašich součástí neustále odchyluje od specifikace, zašlete nám nákres a fotografii povrchové úpravy a my vám řekneme, co bychom v nastavení změnili.