Obkládání je obvykle první operací, kterou se nový strojník naučí, a často je to ta, která tiše rozhodne, zda je součást dobrá nebo odpadová. Pokud jste sledovali, jak se nástroj pohybuje přímo přes konec spřádacího obrobku a zanechává za sebou plochý, rovný povrch, viděli jste již čelní pohled na soustruhu v akci. To, co vypadá jednoduše, vyžaduje více přemýšlení, než většina lidí očekává: výška nástroje, směr posuvu, řezná rychlost a uchycení obrobku – to vše se objeví na hotové ploše.
Tato příručka se zabývá praktickou stránkou obrábění na ručních a CNC soustruzích, od nastavení zakázky přes odstraňování problémů a končí s detaily, na kterých záleží, když musí ploché čelo ve výrobě udržet toleranci.
Co vlastně dělá obkládání na soustruhu
Čelování zkracuje délku obrobku a vytváří rovný povrch kolmý k ose otáčení. Obrobek se otáčí, zatímco jednobodový nástroj se posouvá přes koncovou plochu, obvykle z vnějšího průměru směrem ke středu, nebo naopak. Tento kolmý posuv je klíčovým rozdílem oproti soustružení, kde se nástroj pohybuje rovnoběžně s osou a místo toho zmenšuje průměr.
V dílně provádí obklad několik prací najednou:
- Vytvoří čistou, čtvercovou pomocnou plochu, ze které lze měřit pozdější operace.
- Zarovná řezaný nebo hrubý konec tyčového materiálu tak, aby díl měl známou délku.
- Odstraňuje ošoupané okraje, které za sebou zanechala pásová pila nebo upichovací nástroj.
- Připraví konec pro středové vrtání, srážení hran nebo závitování.
Vzhledem k tomu, že na tom tolik závisí, plocha, která není čtvercová, zkosená nebo zkosená, tlačí chybu do každého následujícího kroku.
Nastavení pro čistý čelní řez
Většina problémů, kterým čelíme, jsou skryté problémy s nastavením. Než se dotknete páky posuvu, věnujte pozornost několika základním věcem.
Upínání a převis
Uchopte obrobek co nejblíže k čelistem sklíčidla, jak to operace dovolí, a udržujte délku nepodepření krátkou. Na tenkých kotoučích nebo kroužcích lehký průchod s jemným posuvem porazí těžký řez, který odpruží součást od nástroje. Pokud je čelo jediným obráběným prvkem, měkká čelist nebo jednoduchý přípravek často udělá pro přesnost více než jakákoli změna řezných parametrů.
Výška nástroje uprostřed
Nastavte špičku nástroje přesně na středovou osu vřetena. Sada nástrojů nad středem zanechává uprostřed obličeje malý výstupek; usazen pod středem, dře, tlačí na obrobek a vytváří hrubý, opracováním zpevněný povrch. Středoměr, ocelové pravítko sevřené mezi nástroj a obrobek nebo číselník na příčném saně vás přiblíží a lehký zkušební řez to potvrdí.
Volba nástroje a geometrie
Pravostranné a levostranné nástroje se posouvají v opačných směrech, proto přiřaďte nástroj ke směru, kterým se hodláte pohybovat, a ujistěte se, že do práce zabírá břit, nikoli bok. Udržujte přesah nástroje na minimu, aby byla práce odstraněna. Pozitivní geometrie čela vyhovuje lehčím strojům, malý poloměr špičky poskytuje jemnější povrch, ale slabší hrot a větší poloměr zvyšuje řezné síly natolik, že chvějí na štíhlých dílech.
Čelem dovnitř nebo čelem ven
Směr krmiva je rozhodnutí, které stojí za to učinit záměrně, nikoli ze zvyku.
- Tváří v tvář (od středu k vnějšímu průměru): řez začíná blízko středu a postupuje směrem ven. Nástroj vyjíždí z práce čistě na vnější hraně, což často zlepšuje konečnou úpravu na uzavírací části čela a vytlačuje otřepy na vnější průměr, kde je pilník nebo faseta snadno odstraní.
- Čelem dovnitř (vnější průměr směrem ke středu): nástroj vstupuje na vnější hranu a končí ve středu. To je často preferováno, když se otřepy v blízkosti otvoru snáze zvládají, nebo když následná operace středového vrtání tento materiál stejně odstraní.
Mnoho strojníků hrubuje směrem do středu a provádí dokončovací pas směrem ven. Ať už zvolíte jakýkoli směr, udržujte jej konzistentní v celé dávce, aby plochy zůstaly zaměnitelné.
Rychlosti, posuvy a hloubka řezu
Jednou zvláštností obrážení je, že rychlost povrchu se mění s pohybem nástroje. Na vnějším průměru se práce pohybuje nejrychleji; blízko centra se téměř vůbec nehýbe. Na ručním soustruhu při pevných otáčkách to znamená, že ráfek je často řezán příliš rychle a střed příliš pomalu. Mírné snížení otáček vřetena a zmírnění posuvu při dokončovacím průchodu obvykle poskytuje konzistentnější plochu.
Přibližné výchozí body pro čelní průchody v měkké oceli s karbidovými nástroji; upravit podle tuhosti stroje, třídy břitové destičky a materiálu obrobku. | Pass | Hloubka řezu | Krmivo | Povrchová rychlost | Účel |
| Hrubování | 1,0 až 2,5 mm | 0,15 až 0,30 mm/ot | 120 až 180 m/min | Odstraňte pažbu a řezaný konec |
| Polotovar | 0,3 až 0,8 mm | 0,10 až 0,20 mm/ot | 150 až 200 m/min | Správná rovinnost a délka |
| Dokončování | 0,05 až 0,20 mm | 0,05 až 0,12 mm/ot | 180 až 250 m/min | Konečná úprava a referenční plocha |
Běžné problémy a jak je vyřešit
- Nub nebo pecka ve středu. Téměř vždy výška nástroje. Resetujte hrot na střed a proveďte nový průchod.
- Zužující se nebo omšelý obličej. Zkontrolujte vyrovnání koníku při práci na hřídeli, opotřebení příčného saně a směsi a vychýlení nástroje u dlouhých vyložení.
- Cvakání nebo vzorovaný povrch. Zkraťte vyložení nástroje, lépe podepřete obrobek, trochu snižte otáčky nebo změňte poloměr špičky.
- Hrubý, potrhaný povrch. Obvykle tupá hrana, příliš těžký posuv nebo rychlost, která nevyhovuje materiálu ani břitové destičce.
- Otřepy na okraji. Přidejte malé zkosení nebo lehký průchod pro odstraňování otřepů jako součást operace spíše než jako dodatečný nápad.
Čelování na CNC soustruhu
Na CNC soustruhu je geometrie řezu stejná; mění se pouze jeho ovládání. Několik bodů stojí za zapamatování.
- Čelní průchody jsou naprogramovány jako přímý pohyb podél osy X s pevným Z nebo jako pevný cyklus lícování, jako je G72 na mnoha ovládacích prvcích ve stylu Fanuc.
- Konstantní povrchová rychlost (G96) udržuje stálou řeznou rychlost, když se nástroj přibližuje ke středu. Spárujte jej s upínačem maximální rychlosti vřetena, jinak se vřeteno otáčí, jak se zmenšuje průměr.
- Posuv na otáčku udržuje zatížení třísky konzistentní bez ohledu na průměr.
- Samostatný lehký dokončovací průchod, často 0,1 až 0,2 mm, poskytuje předvídatelný povrch a rovinnost obličeje.
Opakovatelnost je skutečným přínosem a stále závisí na správných korekcích nástroje a ověřené první součásti. Provoz stupňovitých hřídelí je dobrým příkladem toho, kde se to vyplatí.
 Zakázková hřídel z nerezové oceli Zakázkově soustružená stupňovitá hřídel z nerezové oceli pro připojení motoru, ložisek nebo příslušenství, která stojí za přezkoumání pro opakovatelnou výrobu stupňovitých hřídelí a přesnost hnacích součástí. Zobrazit produkt →
Proč na obličeji často záleží víc než na průměru
U dílů, které se skládají na sebe, sedí nebo se otáčejí, je koncová plocha referencí, od které se všechno ostatní měří. Optické hřídele jsou dobrým příkladem: čelní plocha musí být plochá a hranatá, aby sestava seděla správně, bez házení na rameni. Stejná logika platí pro tělesa ventilů, polotovary ozubených kol a součásti pohonu, kde se několik mikrometrů čelní chyby mění v hluk, vibrace nebo předčasné opotřebení ve směru proudění. To je velká část jak je rozměrová přesnost udržována pod kontrolou v objemové výrobě.
 Zakázková optická hřídel z nerezové oceli se štěrbinou Soustružená optická hřídel z nerezové oceli se štěrbinou pro pohyblivé součásti kloubu, vyrobená podle vlastních specifikací; stojí za to zkontrolovat, kde na hranatých čelních plochách záleží. Zobrazit produkt →
Protilehlé plochy na pouzdrech a pouzdrech
Pouzdra ukazují druhou stranu mince. Přírubové nebo hladké bronzové pouzdro je zalisováno do pouzdra a nese rotující hřídel, takže obě čelní plochy musí být kolmé k otvoru a bez vyvýšených otřepů. Otřepy zanechané na čelní straně mohou zcela zastavit usazení pouzdra, což způsobí vůli a později se projeví jako teplo a opotřebení. Čistý čelní průchod následovaný lehkým zkosením nestojí téměř nic a zcela tomu zabrání.
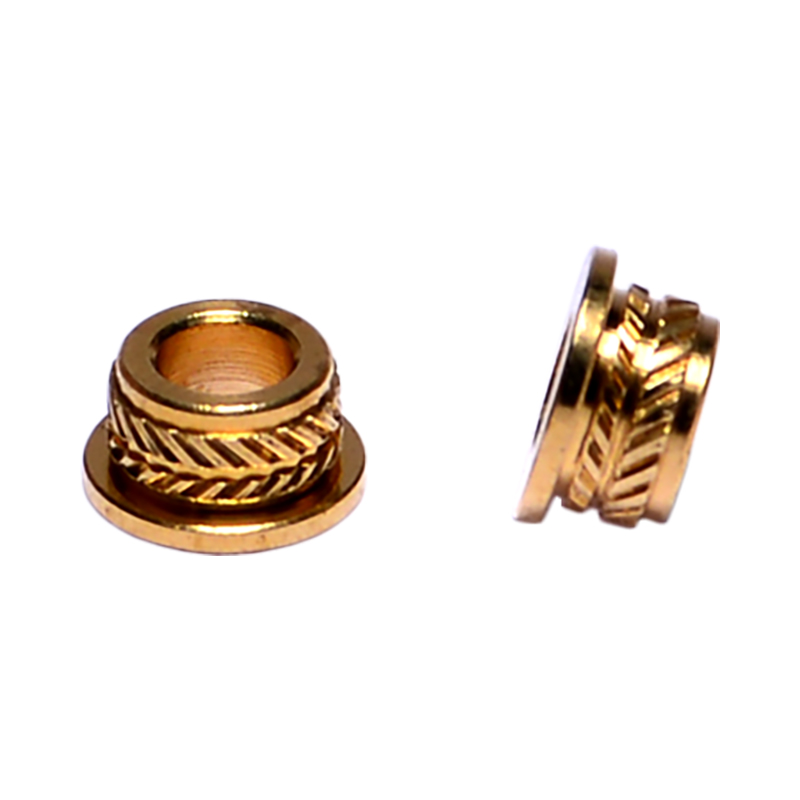 Zakázková bronzová pouzdra pro B2B výrobu Možnost bronzového pouzdra přizpůsobená potřebám mezi podniky; stojí za pozornost, když je u sestav skříně a hřídele důležitá přesnost usazení, čelní plochy bez otřepů a čisté obložení. Zobrazit produkt →
Kontrolní seznam před dalším řezem
- Ujistěte se, že je obrobek bezpečně uchycen s minimálním přesahem.
- Nastavte špičku nástroje přesně na střed a zkontrolujte ji zkušebním řezem.
- Přesah nástroje udržujte na nejkratší délce, která umožňuje práci.
- Před zahájením se rozhodněte o směru podávání a zůstaňte konzistentní v celé dávce.
- Hrubý těžký, pak lehký dokončovací průchod pro rovinnost a dokončení.
- Zkontrolujte obličej rovnou hranou nebo indikátorem, ne pouze očima.
- Než díl opustí stroj, zlomte hranu malým zkosením nebo odjehlovacím průchodem.
Tváří v tvář odměňuje trpělivost více než moc. Umístěte nástroj do středu, udržujte nastavení pevné a nechejte práci provést lehkým dokončovacím průchodem a obličej bude plochý, opakovatelný a připravený na jakoukoli další operaci.
Přesné hardwarové produkty Kunshan Hong Yong Sheng stroje a díly přesně tohoto druhu, od hřídelových jader a pouzder až po spojovací prvky a vstřikované součásti. Pokud máte výkres, kde musí čelní konec držet toleranci, naši inženýři vám rádi promluví, jak by to fungovalo ve výrobě.